
Mikroskopy do lutowania precyzyjnego – kompletny poradnik
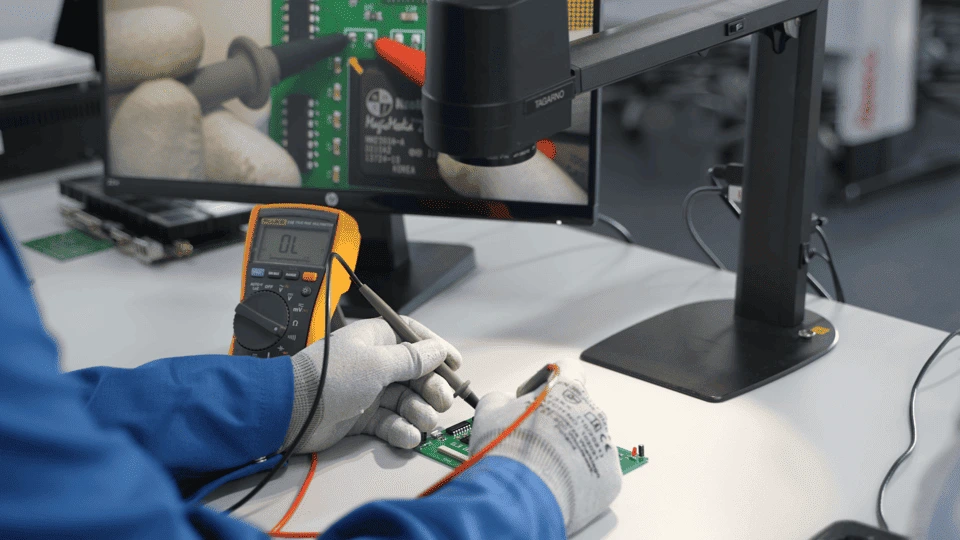
Dlaczego mikroskop jest dziś kluczowym narzędziem w lutowaniu precyzyjnym?
Miniaturyzacja sprawiła, że lutowanie ręczne stało się procesem wymagającym wysokiej precyzji. Elementy są coraz mniejsze, gęstość wyprowadzeń rośnie, a tolerancje jakościowe stają się coraz bardziej rygorystyczne. W praktyce oznacza to jedno: bez odpowiedniego powiększenia i właściwego doświetlenia operator traci możliwość pełnej kontroli nad wykonywanym procesem. Mikroskop nie jest dodatkiem, lecz narzędziem umożliwiającym ocenę doboru grotu, ilości spoiwa, jakości zwilżania oraz końcowego połączenia lutowanego.
Wielu defektów nie da się sensownie zweryfikować gołym okiem. Zwarcia między wyprowadzeniami o szerokości poniżej 0,4 mm, niedolutowania na gęstym rastrze, mikropęknięcia lub niejednoznacznie podejrzane miejsca, to rzeczy, które wychodzą dopiero pod powiększeniem.
W szkoleniach mikroskopy cyfrowe z podglądem na monitorze wnoszą jeszcze jeden element: budowanie dobrych nawyków. Prowadzący widzi to samo co uczestnik i może natychmiast zatrzymać proces w odpowiednim momencie, wskazać błąd i wyjaśnić przyczynę. Uczenie lutowania przestaje być zgadywaniem, a staje się obserwowalnym procesem. W nowoczesnych zakładach mikroskop cyfrowy jest dziś standardowym wyposażeniem, podobnie jak profesjonalnie zaprojektowane stanowisko ESD.
Zastosowanie mikroskopów przy lutowaniu komponentów SMD
Praktyczna granica, od której mikroskop zaczyna realnie pomagać, pojawia się wcześniej, niż wiele osób zakłada. Już przy 0805 mikroskop pozwala ocenić strukturę połączenia i detale, których oko nie wyłapie w sposób powtarzalny, szczególnie przy długiej pracy. Przy mniejszych rozmiarach, takich jak 0603, 0402 i poniżej, mikroskop przestaje być ułatwieniem, a staje się warunkiem sensownej pracy.
W lutowaniu ręcznym istotnym problemem spoiw bezołowiowych są połączenia nieciągłe, które potrafią wyglądać dobrze bez powiększenia, a pod mikroskopem zdradzają nierównomierne linie zastygania. Do tego dochodzi naturalna rzecz: drżenie rąk. Im mniejszy komponent, tym szybciej zachodzi zastyganie i tym mniej czasu na korektę. Mikroskop pozwala wychwycić moment, w którym jakość zaczyna uciekać.
SMD sprawia też problemy konstrukcyjnie. Spotyka się elementy z dodatkowymi obszarami metalizacji na bokach, które zmieniają rozkład ciepła i utrudniają ocenę czy lut rzeczywiście złapał poprawnie. W takich sytuacjach mikroskop jest narzędziem kontroli, nie luksusem.
W produkcji mikroskop wspiera między innymi pracę w otoczeniu AOI (automatycznej optycznej inspekcji). Operator, który ma potwierdzić wskazany defekt lub zakwestionować fałszywy alarm, potrzebuje bardzo dobrego doświetlenia i czytelnego obrazu, najlepiej z bezcieniowym światłem. Nawet jeśli hala jest dobrze oświetlona, warunki pod mikroskopem zwykle są znacznie lepsze niż wymagane minimum, a to przekłada się na trafność oceny.
Dobór powiększenia do rodzaju prac lutowniczych
W codziennej praktyce liczy się powiększenie użyteczne. W mikroskopach stereoskopowych, takich jak Carton DSZ44 czy Carton SPZ50, operator ma do dyspozycji płynną regulację zakresu powiększenia oraz dużą głębię ostrości, co ułatwia pracę przy różnych wysokościach komponentów i różnej geometrii płytki. W rozwiązaniach cyfrowych, takich jak Tagarno Trend, Tagarno ZIP czy bardziej zaawansowany Tagarno T50, regulacja odbywa się w sposób intuicyjny z poziomu menu, a możliwość szybkiego dostosowania obrazu do konkretnego zadania znacząco przyspiesza pracę inspekcyjną.
Zbyt duże powiększenie potrafi przeszkadzać. Jeśli operator ustawi bardzo wysokie powiększenie do większego komponentu, zobaczy „kaniony” i fałdy na powierzchni lutu, które wyglądają dramatycznie, choć mogą mieścić się w akceptowalnych kryteriach. Wtedy łatwo o nadinterpretację, niepotrzebne poprawki i spadek tempa pracy. Powiększenie powinno pomagać podejmować decyzje, a nie utrudniać ocenę jakości.
Są też sytuacje, w których większe powiększenie ma sens, na przykład przy ocenie zmian powierzchni pól lutowniczych, utlenień lub subtelnych różnic na wykończeniach. Kluczowe jest jednak to, żeby powiększenie dobierać do zadania: inne do prowadzenia spoiwa, inne do inspekcji, jeszcze inne do pracy szkoleniowej.
Rola oświetlenia LED i filtrów polaryzacyjnych w pracy lutowniczej
Oświetlenie to połowa obrazu. Nie chodzi tylko o to, żeby było jasno, ale o to, żeby światło było możliwie neutralne i przewidywalne dla oka. Zbyt ciepła barwa potrafi zafałszować odbiór powierzchni, kontrastów i detali. Z kolei skrajnie zimne światło bywa męczące, choć w ocenie wizualnej potrafi podbić czytelność. W praktyce najczęściej wygrywa neutralna barwa, zbliżona do światła dziennego, bo jest najbardziej naturalne dla wzroku przy długiej pracy.
Ważny jest też charakter światła. Bezcieniowe oświetlenie potrafi znacząco poprawić ocenę wizualną, szczególnie w gęstych obszarach, gdzie cień potrafi udawać defekt albo ukrywać realny problem.
Filtry polaryzacyjne to temat bardziej komfortu i wyboru niż uniwersalne remedium. Ich sens zależy od stanowiska, czasu pracy i tego, jak zachowuje się powierzchnia pod światłem. W wielu przypadkach najważniejsze i tak jest to, żeby operator mógł przez 8 godzin pracować bez narastającego zmęczenia wzroku i napięcia szyi. Filtry mogą pomóc, ale nie zastąpią dobrego doświetlenia i prawidłowej ergonomii.
Mikroskopy optyczne i cyfrowe w elektronice - różnice w praktyce
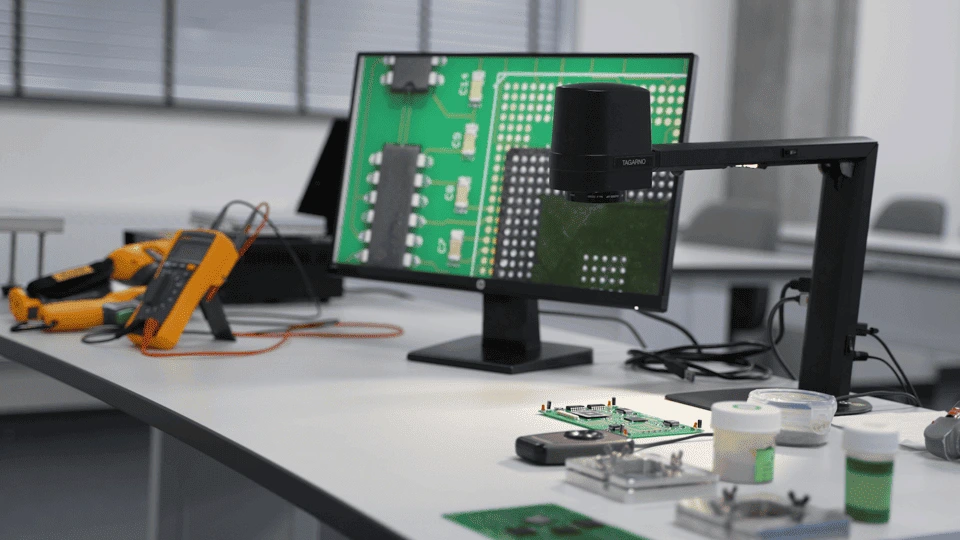
Różnica zaczyna się w ciele operatora. W klasycznych mikroskopach optycznych, takich jak Carton DSZ44 czy Carton SPZ50, praca odbywa się bezpośrednio przez okulary, co daje bardzo naturalny obraz przestrzenny i dużą precyzję oceny. Jednocześnie wymaga to utrzymania określonej pozycji ciała przez dłuższy czas.
W mikroskopach cyfrowych, takich jak Tagarno Trend, ZIP czy T50, obraz wyświetlany jest na monitorze, co pozwala pracować z wyprostowaną szyją i bardziej neutralną postawą. Przy dłuższej pracy ergonomia ta ma realne znaczenie dla komfortu i wydajności. W modelach z wyższej półki dodatkowym wsparciem jest autofocus oraz możliwość zapisu obrazu, co przydaje się w dokumentacji i szkoleniach.
Druga rzecz to jakość i realizm obrazu. W praktyce kluczowe są: rozdzielczość kamery, stabilność sygnału i brak irytujących opóźnień. Przy rozwiązaniach z wyższej półki obraz na monitorze potrafi być na tyle realistyczny, że operator chętnie wraca do cyfrowego nawet wtedy, gdy zna optyczny. Do tego dochodzi autofocus, który skraca czas ustawiania ostrości i ogranicza niezależne od operatora przerwy w pracy.
Obraz na ekranie a praca przez okulary mikroskopu
Praca na ekranie wpływa nie tylko na oczy. Zmienia się cała postawa i sposób kontroli ruchu. Obraz na monitorze umożliwia pracę z wyprostowaną szyją i mniejszym napięciem w odcinku szyjnym. To, co dzisiaj jeszcze nie boli, potrafi wrócić po kilku latach jako realny problem zdrowotny.
Istotnym elementem jest również adaptacja operatora do pracy w układzie „obraz na monitorze - ruch dłonią”. Koordynacja wzrokowo-ruchowa w takim modelu wymaga krótkiego okresu przyzwyczajenia, szczególnie u osób, które wcześniej pracowały wyłącznie z mikroskopami optycznymi. Jest to jednak proces naturalny i przewidywalny. Po pewnym czasie mózg automatycznie synchronizuje obserwowany obraz z wykonywanymi ruchami, co pozwala na płynną i precyzyjną pracę. W praktyce umiejętność ta jest łatwa do opanowania i po etapie adaptacji staje się w pełni intuicyjna.
Jeśli chodzi o opóźnienie obrazu, w typowych warunkach warsztatowych i szkoleniowych przy dobrym sprzęcie nie jest ono zauważalne w sposób, który wpływałby na lutowanie. Przy dużych odległościach transmisji sygnału opóźnienia mogą wystąpić, ale w realnej pracy stanowiskowej i przy projekcji na sali szkoleniowej obraz może być praktycznie w czasie rzeczywistym.
Możliwości i ograniczenia mikroskopów w inspekcji lutów BGA
BGA to obszar, w którym mikroskop do elektroniki bardzo wyraźnie pokazuje granice inspekcji optycznej i jasno definiuje, gdzie kończą się możliwości obserwacji wzrokowej. Obudowy typu BGA (Ball Grid Array) charakteryzują się siatką kulek lutowniczych umieszczonych na spodzie komponentu, które po zamontowaniu na płytce PCB pozostają całkowicie ukryte pomiędzy obudową a laminatem. Taka konstrukcja umożliwia uzyskanie bardzo wysokiej gęstości połączeń oraz dobrych parametrów elektrycznych, jednak jednocześnie znacząco utrudnia ocenę jakości procesu lutowania.
Mikroskop, zarówno optyczny, jak i cyfrowy, pozwala na inspekcję wyłącznie zewnętrznych rzędów kulek BGA, gdzie możliwa jest ocena zwilżania, kształtu połączenia, geometrii menisku lutowniczego oraz ewentualnych przesunięć obudowy względem pól lutowniczych. Kulki znajdujące się w centralnej części układu pozostają poza zasięgiem metod optycznych, niezależnie od zastosowanego powiększenia, jakości kamery czy rodzaju oświetlenia i w tym obszarze nie wydarzą się żadne cudowne rozwiązania technologiczne.
W praktyce oznacza to, że mikroskop pełni przede wszystkim rolę narzędzia wstępnej oceny wizualnej oraz wsparcia decyzyjnego, pozwalając na wychwycenie nieprawidłowości widocznych na obrzeżach układu i ocenę, czy obserwowane symptomy mogą wskazywać na problemy również w części niewidocznej. Jeżeli obraz zewnętrznych rzędów kulek sugeruje niejednorodność połączeń, brak zwilżenia lub inne anomalie, stanowi to wyraźny sygnał do sięgnięcia po bardziej zaawansowane metody diagnostyczne, takie jak inspekcja rentgenowska, która pozwala potwierdzić, co faktycznie dzieje się pod powierzchnią układu.
Montaż i ustawienie mikroskopu nad stanowiskiem lutowniczym
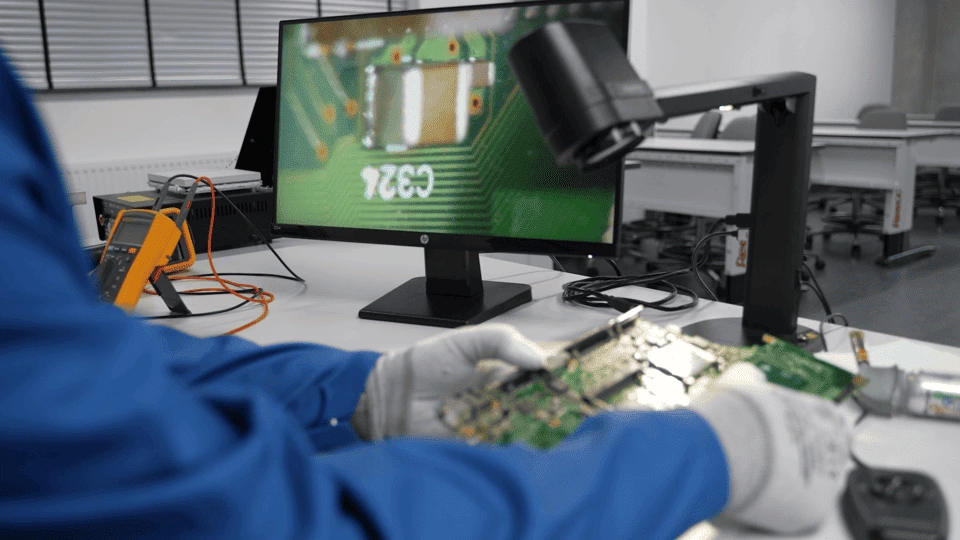
Podstawowa zasada ustawienia jest prosta: mikroskop powinien być ustawiony na wprost płytki, względem obszaru lutowania, szczególnie jeśli całe stanowisko ESD zostało zaprojektowane jako spójny system roboczy. Obraz na monitorze pozwala patrzeć, gdzie operator tylko chce, ale sama geometria ustawienia kamery względem pakietu musi być poprawna. W przeciwnym razie rośnie ryzyko mylącej orientacji ruchów, a w skrajnych przypadkach pojawia się wrażenie odwrócenia kierunków, co spowalnia pracę i zwiększa liczbę pomyłek.
Dobre ustawienie stanowiska lutowniczego nie kończy się na samym mikroskopie. W praktyce ogromne znaczenie ma rozmieszczenie podgrzewacza, stacji lutowniczej oraz akcesoriów tak, aby nie ograniczały pola pracy. Rozwiązania takie jak Uchwyt do podgrzewacza JBC PHSK pozwalają stabilnie zintegrować podgrzewacz z resztą stanowiska i zachować porządek w obszarze roboczym. Podobnie Statyw PACE ST-500 umożliwia elastyczne ustawienie narzędzi i akcesoriów pomocniczych w sposób, który nie koliduje z polem widzenia pod mikroskopem.
Statywy, uchwyty i regulacja wysokości w codziennej pracy
W lutowaniu precyzyjnym zwykle najlepiej sprawdzają się statywy z dużym ramieniem. Dotyczy to zarówno konstrukcji optycznych, jak w przypadku serii Carton, jak i systemów cyfrowych Tagarno, gdzie stabilność ramienia i możliwość regulacji wysokości mają bezpośredni wpływ na komfort pracy przy większych płytkach PCB. W praktyce możliwość dopasowania konfiguracji stanowiska do wielkości projektu często okazuje się ważniejsza niż sam maksymalny zoom urządzenia.
Najczęstszy błąd doboru akcesoriów jest banalny: wybór rozwiązania z ograniczeniami, które wychodzą dopiero w codziennej pracy. Dlatego zalecane jest wsparcie doradcy technicznego i testy przed decyzją, szczególnie gdy specyfika produkcji jest nietypowa.
Warto też pamiętać o mobilności. Mikroskop cyfrowy może pracować na różnych stanowiskach, jeśli całość nie jest zamocowana na stałe w sposób blokujący przenoszenie. To daje elastyczność przy zmianach procesu, rotacji stanowisk i pracy zadaniowej.
Ergonomia pracy z mikroskopem - komfort, wzrok i wydajność
Ergonomia przekłada się bezpośrednio na jakość lutowania. Znaczenie ma nie tylko wysokość monitora, ale także stabilność i precyzja samej stacji lutowniczej. W praktyce rozwiązania takie jak Stacja lutownicza PACE ADS200 ze standardową podstawką czy Cyfrowa stacja lutownicza JBC CDB do ogólnych zastosowań z rączką T245 zapewniają stabilną kontrolę temperatury i szybką reakcję grotu, co przy pracy pod mikroskopem pozwala skrócić czas korekt i zmniejszyć liczbę poprawek. Gdy obraz jest wyraźny, a narzędzie reaguje przewidywalnie, operator może skupić się na jakości połączenia zamiast na walce ze sprzętem. W dobrze zaprojektowanych środowiskach produkcyjnych stanowiska ESD są dziś konfigurowane jako kompletne systemy pracy, a mikroskop stanowi ich integralny element, a nie oddzielny dodatek.
Najprostszy, a najważniejszy tip: monitor na wysokości oczu i neutralna pozycja szyi. Krzesło i stół powinny umożliwiać regulację, a jeśli w środowisku pracy są dostępne stoły regulowane, to warto je realnie wykorzystywać, a nie traktować jak mebel ustawiony raz na zawsze, bez możliwości dostosowywania pod indywidualne potrzeby.
W praktyce wiele nowoczesnych mikroskopów ma intuicyjne menu i szybkie ustawienia. Jeśli ktoś potrafi poruszać się po menu telewizora, zwykle poradzi sobie też z konfiguracją obrazu i oświetlenia mikroskopu. Największa różnica wynika nie z trudności obsługi, ale z tego, czy stanowisko jest dobrze zaprojektowane.
Najczęstsze błędy i dobre praktyki w pracy z mikroskopem
Najczęstsze błędy w pracy z mikroskopem cyfrowym krążą wokół dwóch rzeczy: powiększenia i światła. Złe ustawienie oświetlenia potrafi zafałszować obraz, a zbyt duże powiększenie potrafi „przekłamać wrażenie” jakości przez nadmierne eksponowanie mikrostruktur.
Dobre praktyki są zaskakująco proste:
- czysta soczewka i czysty monitor, bo kurz i włoski potrafią udawać defekty,
- czysty pakiet po lutowaniu, bo topnik odbija światło i może stworzyć złudzenie poprawnego zwilżenia,
- ustawienie mikroskopu na wprost płytki, żeby uniknąć mylącej orientacji ruchów,
- wykorzystanie funkcji pomiarowych i siatek, jeśli są dostępne, bo potrafią rozwiązać spory „czy to już spełnia wymaganie”, szczególnie przy kryteriach typu 75% pokrycia.
Zmiana jakości po wdrożeniu mikroskopu jest zauważalna od razu, bo w końcu widać to co powinno być widoczne. To nie jest subtelna optymalizacja, tylko zmiana warunków percepcji. A na końcu zawsze wraca rzecz najbardziej prosta i najbardziej prawdziwa: praktyka. Im więcej pracy pod mikroskopem, tym szybciej operator przestaje się zastanawiać nad obsługą i skupia się na jakości lutowania.


