
Pasta lutownicza i topnik – jak dobrać odpowiednie materiały do montażu SMD

W montażu powierzchniowym SMD precyzja jest kluczem do niezawodności układu. Nawet najlepiej zaprojektowana płytka PCB i starannie dobrane komponenty nie zagwarantują trwałych połączeń, jeśli materiały lutownicze będą źle dopasowane do procesu. Pasta lutownicza i topnik pełnią w tym kontekście rolę nie tylko spoiwa, ale i katalizatora jakości – od ich składu, właściwości i sposobu użycia zależy, czy montaż przebiegnie sprawnie, a produkt będzie spełniał normy jakościowe.
Dobór odpowiednich materiałów to nie kwestia przypadku, lecz decyzja oparta na znajomości technologii, środowiska pracy i wymagań produktu. W tym poradniku przeanalizujemy najważniejsze parametry past lutowniczych i topników, ich rodzaje i zastosowania, a także dobre praktyki przechowywania i aplikacji – tak, aby cały proces SMT był nie tylko efektywny, ale też powtarzalny.
Rodzaje past lutowniczych i ich zastosowanie w technologii SMT
Pasta lutownicza jest fundamentem montażu powierzchniowego – to od niej w dużej mierze zależy, czy połączenia będą trwałe, wolne od defektów i powtarzalne w całej serii produkcyjnej. Składa się z drobnoziarnistego proszku lutowniczego, stanowiącego stop metali, zawieszonego w nośniku z dodatkiem topnika. Tak przygotowana mieszanka pozwala nanieść spoiwo w ściśle kontrolowanej ilości na pady PCB, utrzymać je na miejscu aż do momentu wlutowania komponentu oraz aktywnie wspomóc proces łączenia podczas rozpływu w piecu.
W technologii SMT najczęściej spotykamy trzy podstawowe grupy past
- Bezołowiowe (lead-free) – opracowane w celu spełnienia wymagań dyrektywy RoHS i ograniczenia zawartości substancji niebezpiecznych. Są dziś standardem w elektronice konsumenckiej, przemysłowej i automotive. Ze względu na wyższe temperatury topnienia wymagają precyzyjnie dobranego profilu lutowania, aby uniknąć przegrzania komponentów.
- Ołowiowe (SnPb) – choć wycofywane z masowej produkcji, nadal niezastąpione w serwisie, prototypowaniu oraz w branżach objętych wyjątkami od RoHS, jak wojsko, lotnictwo czy sprzęt medyczny. Niższa temperatura topnienia zmniejsza obciążenie cieplne wrażliwych układów.
- Specjalistyczne – przygotowywane pod konkretne zastosowania, np. lutowanie w atmosferze azotu, procesy wysokotemperaturowe lub montaż elementów o dużej bezwładności cieplnej, takich jak masywne złącza mocy.
Dobór rodzaju pasty nie może być decyzją opartą wyłącznie na dostępności materiału. Należy uwzględnić normy jakościowe (np. IPC), wymagania prawne, kompatybilność ze sprzętem oraz profil temperaturowy pieca.
Skład, granulacja, temperatura topnienia
Parametry pasty w praktyce determinują jakość lutowania, stabilność procesu i długość eksploatacji urządzenia. W codziennej pracy operatora lub inżyniera procesowego kluczowe są trzy czynniki:
- Skład stopu – w bezołowiowych pastach SMT najczęściej stosuje się stopy SAC305 (Sn96,5Ag3,0Cu0,5) o temperaturze topnienia około 217 °C oraz Sn99Cu1 (ok. 227 °C). W wersjach ołowiowych standardem jest Sn63Pb37, topniejący w temperaturze 183 °C, co zapewnia łagodniejsze warunki lutowania.
- Granulacja proszku – klasy Typu 3, 4 i 5 oznaczają coraz mniejsze cząstki stopu. Mniejsza granulacja pozwala na precyzyjniejsze wypełnianie padów i lepszy rozpływ w mikromontażu, ale skraca okres przydatności pasty i zwiększa jej podatność na utlenianie. Typ 4 jest kompromisem pomiędzy wydajnością a stabilnością magazynową.
- Rodzaj topnika w składzie – może być aktywny (silnie usuwający tlenki), bezhalogenowy (przyjazny dla środowiska i łatwy w czyszczeniu) lub o obniżonej aktywności (dla bardzo wrażliwych komponentów). Wpływa nie tylko na jakość połączeń, ale i na to, czy po lutowaniu wymagane będzie mycie PCB.
W praktyce każdy z tych parametrów należy analizować w kontekście pozostałych. Przykładowo zmiana granulacji na drobniejszą bez dopasowania aktywności topnika może zwiększyć ryzyko mostkowania przy elementach o małych odstępach między wyprowadzeniami.
Kiedy stosować pastę bezołowiową, a kiedy cyny z Pb?
Wybór pomiędzy pastą bezołowiową a ołowiową jest w dużej mierze uwarunkowany przepisami. Produkcja elektroniki przeznaczonej na rynek UE zazwyczaj wymaga stosowania stopów bezołowiowych, co wiąże się z koniecznością pracy w wyższych temperaturach. Wymaga to lepszej kontroli procesu, ale daje pewność zgodności z normami środowiskowymi.
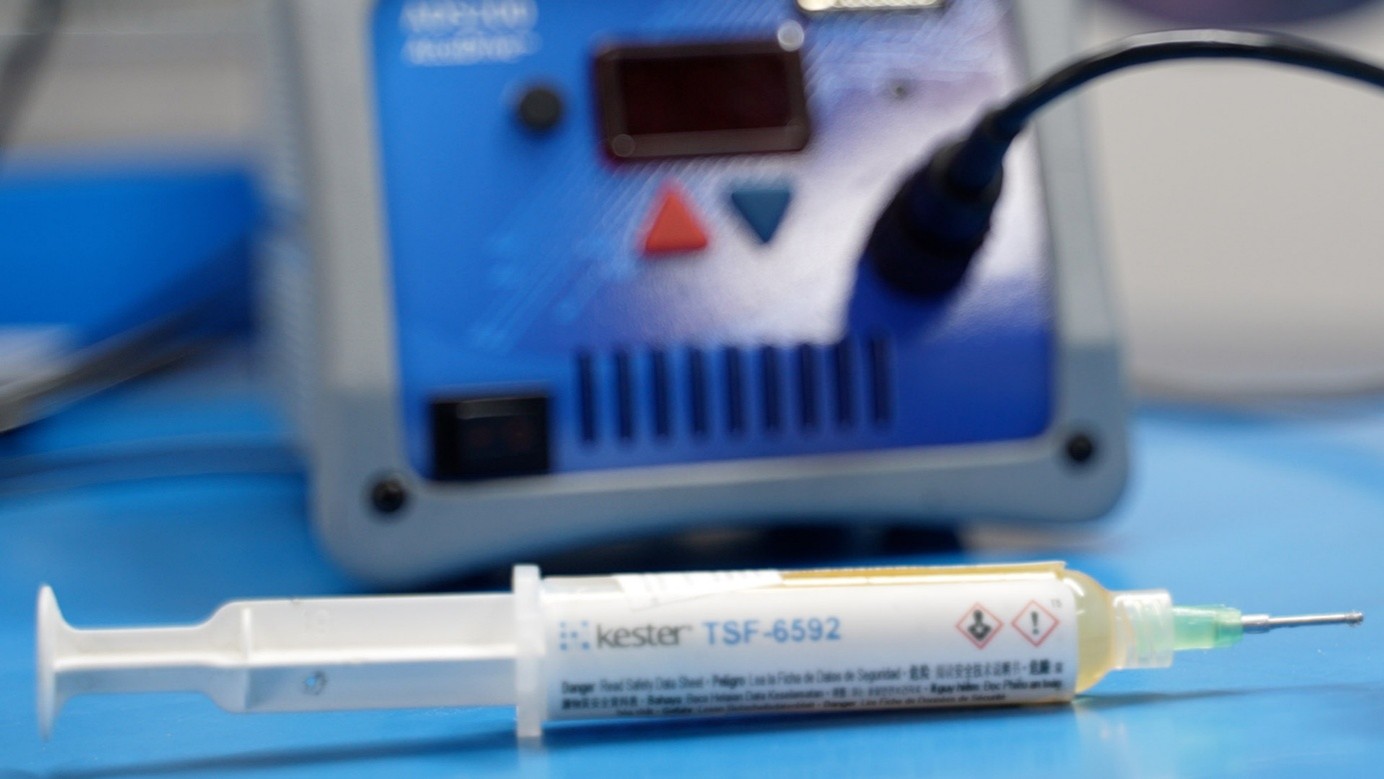
Pasty ołowiowe dzięki niższej temperaturze topnienia (183 °C) zapewniają większy margines bezpieczeństwa termicznego i są chętnie wybierane tam, gdzie priorytetem jest niezawodność w trudnych warunkach – np. w aparaturze wojskowej, medycznej czy w systemach kosmicznych. Stosuje się je także w serwisie, gdzie liczy się możliwość szybkiego i bezpiecznego przelutowania elementu bez ryzyka uszkodzenia PCB.
Decydując się na użycie ołowiu, należy pamiętać o przestrzeganiu rygorów BHP, odpowiedniej wentylacji stanowiska i zabezpieczeniach osobistych. Wprowadzenie urządzeń z ołowiem na rynek konsumencki w UE bez odpowiedniego wyjątku prawnego jest zabronione.
Wybór topnika do konkretnej technologii lutowania
Topnik to jeden z kluczowych czynników decydujących o powodzeniu procesu lutowania – niezależnie od tego, czy mówimy o montażu ręcznym, lutowaniu rozpływowym (reflow) czy falowym (wave soldering). Jego zadaniem jest usunięcie warstwy tlenków i zanieczyszczeń z powierzchni lutowanych, poprawa zwilżania spoiwa oraz ochrona świeżo oczyszczonego metalu przed ponownym utlenianiem w trakcie procesu. Nawet najlepiej dobrana pasta lutownicza nie zapewni wysokiej jakości połączeń, jeśli topnik będzie źle dopasowany do rodzaju stopu, technologii montażu lub warunków eksploatacji urządzenia.
W praktyce wybór topnika powinien wynikać z analizy całego procesu technologicznego – od właściwości stopu, przez parametry termiczne, aż po wymagania dotyczące czystości końcowej i odporności na warunki środowiskowe.
Topnik kalafoniowy, bezhalogenowy, aktywny – różnice
Podstawowa klasyfikacja topników opiera się na ich składzie chemicznym i aktywności:
- Kalafoniowe (rosin-based) – powstają na bazie naturalnej kalafonii, która po rozpuszczeniu w odpowiednim nośniku tworzy skuteczny środek czyszczący powierzchnię metalu. Dobrze zabezpieczają przed ponownym utlenianiem i zapewniają stabilne zwilżanie, co jest istotne przy lutowaniu elementów o większej masie. Wadą jest konieczność mycia płytek – pozostałości mogą być korozyjne i higroskopijne, szczególnie w środowiskach o wysokiej wilgotności.
- Bezhalogenowe (halogen-free) – opracowane tak, by nie zawierały związków halogenków (np. chloru czy bromu), które w obecności wilgoci mogą przyspieszać korozję. Są mniej agresywne dla podzespołów i laminatu, dzięki czemu w wielu zastosowaniach przemysłowych stają się standardem. Szczególnie chętnie wybierane w elektronice medycznej, telekomunikacyjnej i automotive.
- Aktywne (RA, RMA) – zawierają dodatki chemiczne zwiększające zdolność rozpuszczania tlenków, co pozwala lutować nawet mocno utlenione lub zabrudzone powierzchnie. RA (Rosin Activated) to wersje o najwyższej aktywności, wymagające obowiązkowego mycia po lutowaniu, natomiast RMA (Rosin Mildly Activated) są łagodniejsze, ale nadal zapewniają skuteczne czyszczenie.
Dobierając rodzaj topnika, należy uwzględnić:
- podrażnienie oczu, nosa i gardła;
- bóle głowy, zmęczenie, zawroty;
- reakcje alergiczne i astmatyczne;
- długofalowe zmiany w układzie oddechowym.
W praktyce oznacza to, że ten sam topnik, który świetnie sprawdzi się w montażu serwisowym, może być zupełnie nieakceptowalny w produkcji elektroniki klasy wojskowej czy medycznej, gdzie pozostałości muszą być minimalne lub całkowicie usunięte.
Topniki w pisaku, żelu i płynie – do czego który?
Forma fizyczna topnika ma bezpośredni wpływ na jego sposób aplikacji i efektywność w danym procesie.
- Pisak – przeznaczony do precyzyjnego nanoszenia niewielkich ilości topnika w wybranych miejscach, np. podczas punktowych napraw czy lutowania pojedynczych pinów w układach BGA lub QFP. Umożliwia czystą aplikację bez ryzyka zalania sąsiednich padów.
- Żel – dzięki wysokiej lepkości utrzymuje się dokładnie w miejscu aplikacji, co jest kluczowe przy lutowaniu elementów SMD o bardzo gęstym rastrze. Idealny w reworku pod mikroskopem, gdzie kontrola nad ilością topnika decyduje o uniknięciu mostków lutowniczych.
- Płyn – łatwy w rozprowadzeniu na większych powierzchniach, często stosowany w procesach masowych, np. przy lutowaniu falą, w systemach natryskowych lub w automatycznych podajnikach. Zapewnia równomierne pokrycie dużych obszarów PCB w krótkim czasie.
W praktyce serwisowej często stosuje się kombinację form – żel do napraw precyzyjnych i pisak do szybkiego dozowania w trudno dostępnych miejscach, natomiast w linii produkcyjnej dominują topniki płynne, podawane w sposób automatyczny. Wybór powinien zawsze uwzględniać nie tylko technologię, ale też ekonomię procesu – nadmierne zużycie topnika może nie tylko zwiększać koszty, ale również wymagać dodatkowego etapu czyszczenia PCB.
Przechowywanie i aplikacja past i topników – dobre praktyki
Nawet najwyższej jakości pasta lutownicza czy topnik stracą swoje właściwości, jeśli będą niewłaściwie przechowywane lub dozowane. Pogorszenie lepkości, rozwarstwienie, odparowanie rozpuszczalnika czy utrata aktywności chemicznej to problemy, które mogą całkowicie zdyskwalifikować dany materiał do użycia. W praktyce oznacza to nie tylko obniżenie jakości lutów, ale też wzrost kosztów produkcji poprzez konieczność powtórnego montażu lub naprawy.
Warunki przechowywania – chłodnia, pojemniki próżniowe
Pasty lutownicze wymagają ścisłej kontroli temperatury. Standardowo zaleca się ich przechowywanie w przedziale 0–10 °C w szczelnie zamkniętych opakowaniach, co spowalnia proces utleniania proszku lutowniczego i ogranicza parowanie nośnika. Wiele zakładów korzysta z dedykowanych chłodni lub lodówek laboratoryjnych z rejestracją temperatury, aby zachować powtarzalność warunków.
Przed użyciem pasta powinna zostać odpowiednio „odgazowana”, czyli pozostawiona w temperaturze pokojowej przez 2–4 godziny, co zapobiega kondensacji wilgoci. Próba użycia zimnej pasty bez aklimatyzacji może spowodować powstawanie pęcherzy gazu w trakcie reflow.
Topniki, zwłaszcza w formie płynnej, są podatne na odparowanie lotnych składników. Aby temu zapobiec, przechowuje się je w pojemnikach próżniowych lub z ograniczonym dostępem powietrza, np. z uszczelką silikonową. W przypadku topników w żelu i pisaku również warto dbać o natychmiastowe zamykanie pojemnika po użyciu – nawet niewielka utrata rozpuszczalnika zmienia lepkość, co wpływa na rozprowadzanie i skuteczność zwilżania.
Jak aplikować równomiernie bez mostków lutowniczych
Precyzja aplikacji pasty i topnika jest kluczowa dla uniknięcia typowych defektów, takich jak mostki lutownicze, niedoluty czy kulki cyny. W montażu seryjnym stosuje się druk pasty przez szablon, który umożliwia równomierne naniesienie ściśle odmierzonej ilości materiału na każdy pad PCB. Grubość i geometria otworów w szablonie dobierane są do wymiarów pól lutowniczych i granulacji pasty, co pozwala zachować spójność procesu.
W serwisie, gdzie montaż jest jednostkowy lub naprawczy, strzykawki z igłami dozującymi pozwalają na manualną kontrolę ilości i kształtu depozytu. Dobór średnicy igły powinien być dostosowany do rozmiaru pól lutowniczych oraz lepkości pasty – zbyt duża średnica zwiększa ryzyko nadmiaru materiału, a zbyt mała może utrudnić aplikację i wprowadzić pęcherze powietrza.
Dodatkowym zabezpieczeniem przed defektami jest inspekcja optyczna po aplikacji. W produkcji masowej stosuje się systemy SPI (Solder Paste Inspection), które weryfikują objętość i rozmieszczenie pasty w 3D, a w pracy serwisowej kontrola pod mikroskopem pozwala szybko wykryć miejsca wymagające korekty. Warto pamiętać, że równomierne rozłożenie pasty i topnika to nie tylko kwestia estetyki montażu – to realny wpływ na wytrzymałość mechaniczną i przewodność połączeń, a także na długoterminową niezawodność urządzenia.
Podsumowanie
Dobór odpowiedniej pasty lutowniczej i topnika w montażu SMD to proces, w którym nie ma miejsca na przypadek. Właściwie dobrany skład stopu, granulacja i typ topnika to elementy, które muszą być dostosowane do profilu temperaturowego, rodzaju komponentów oraz standardów jakościowych wymaganych w danym projekcie. Tak samo istotne są warunki przechowywania i precyzja aplikacji – nawet najlepszy materiał, źle magazynowany lub nierówno naniesiony, nie zapewni oczekiwanych rezultatów.
W praktyce oznacza to, że inżynier procesu czy serwisant powinien myśleć o paście i topniku nie tylko jako o materiałach eksploatacyjnych, ale jako o kluczowych elementach strategii montażu. Wprowadzenie spójnych procedur ich doboru, magazynowania i kontroli jakości przekłada się bezpośrednio na niezawodność urządzeń oraz redukcję kosztów związanych z poprawkami i reklamacjami.
W nowoczesnym środowisku SMT to właśnie dbałość o detale – od składu spoiwa, przez rodzaj topnika, aż po jego aplikację – odróżnia produkcję przeciętną od tej, która wyznacza standardy jakości w branży.
Poradnik opublikowano 15 wrzesień 2025