
Bezpieczna praca z komponentami SMD – jak unikać uszkodzeń ESD
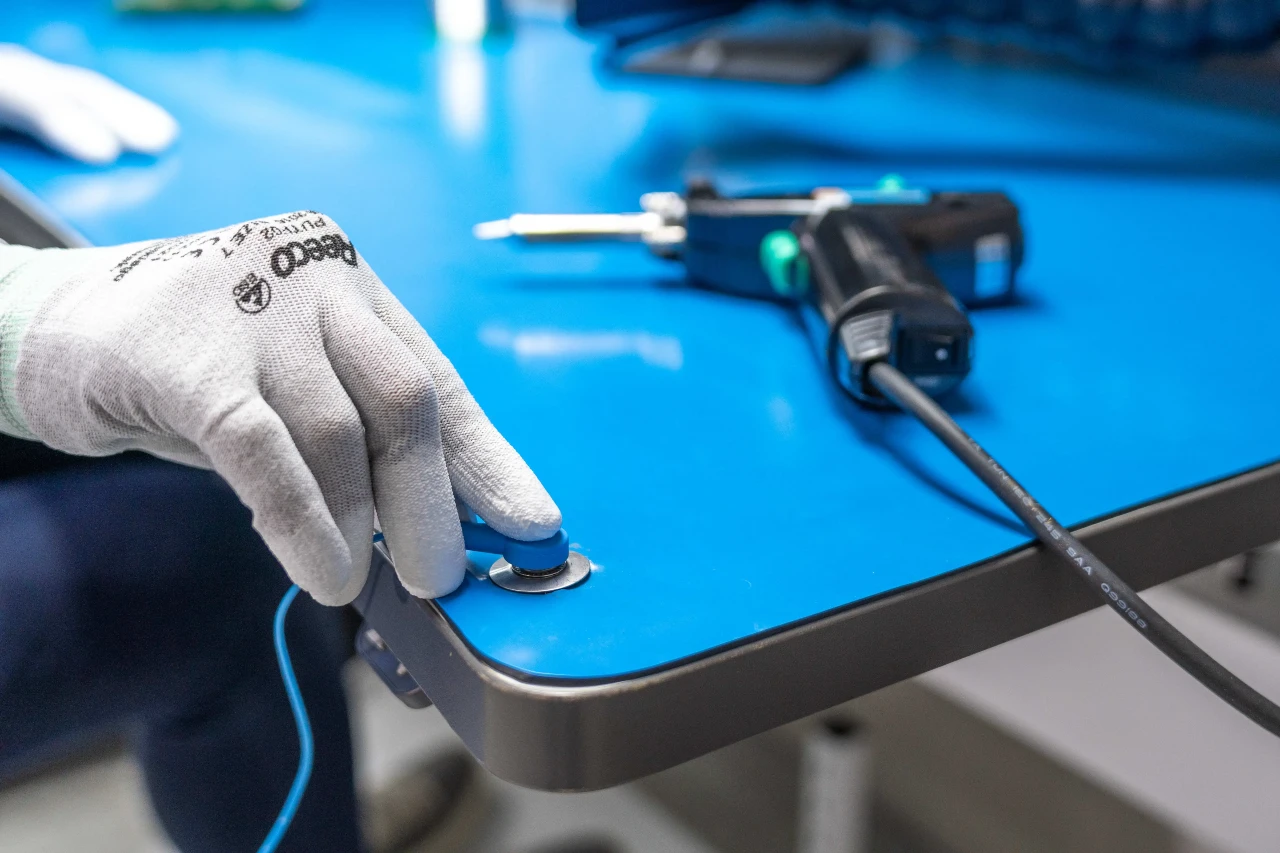
W pracy z elektroniką najwięcej problemów sprawiają zjawiska, których nie widać gołym okiem. Wyładowanie elektrostatyczne, które jest jednym z takich potrafi nadwyrężyć układ scalony, naruszyć metalizację lub osłabić diodę zabezpieczającą. Z tego powodu urządzenie bywa pozornie sprawne: przechodzi testy końcowe i działa poprawnie przez pewien czas, po czym zaczyna generować trudne do uchwycenia błędy: losowe restarty, wzrost prądów upływu, czy niestabilność interfejsów. Tak właśnie ESD potrafi zamienić prawidłowo zmontowany moduł w układ funkcjonujący na granicy dopuszczalnych parametrów.
Źródłem ładunku elektrostatycznego może być praktycznie wszystko: operator, używane narzędzia, opakowanie, a nawet sam komponent. Im mniejsze struktury wewnętrzne i gęstsze upakowanie układów na płytce, tym niższe napięcia wystarczą, aby pozostawić trwały ślad w ich delikatnej budowie, często na poziomie znacznie poniżej progu odczuwania przez człowieka. Zanim więc przejdziemy do praktycznych zasad organizacji stanowiska pracy, warto uporządkować wiedzę o samym zjawisku.
Czym jest ESD i dlaczego niszczy elementy elektroniczne?
Wyładowanie elektrostatyczne to bardzo krótki impuls prądu, który pojawia się w chwili wyrównania potencjałów między naładowanym obiektem a układem elektronicznym. Samo zjawisko trwa mikrosekundy, lecz wystarcza, aby energia skupiona na niewielkiej powierzchni uderzyła w najbardziej wrażliwe struktury: elementy półprzewodnikowe, wąskie ścieżki połączeniowe oraz diody ochronne na liniach sygnałowych.
Skutki działania ESD obserwowane w praktyce dzieli się zwykle na dwie grupy. Pierwszą stanowią uszkodzenia natychmiastowe, gdzie komponent nie uruchamia się po montażu. Druga grupa to uszkodzenia utajone, znacznie bardziej problematyczne, ponieważ urządzenie pozornie działa poprawnie, ale z obniżonym marginesem bezpieczeństwa. To właśnie takie „niewidoczne” defekty najczęściej prowadzą do trudnych reklamacji, których przyczyna nie jest oczywista na etapie testów produkcyjnych.
Jakie napięcia mogą zniszczyć układy scalone?
Największym zagrożeniem w kontekście ESD jest rozbieżność między tym, co jest odczuwalne dla człowieka, a tym, co tolerują współczesne układy elektroniczne. Charakterystyczne „kopnięcie” ładunku elektrostatycznego rejestrujemy dopiero przy napięciach rzędu kilku kilowoltów, podczas gdy elementy półprzewodnikowe reagują na nieporównywalnie niższe wartości.
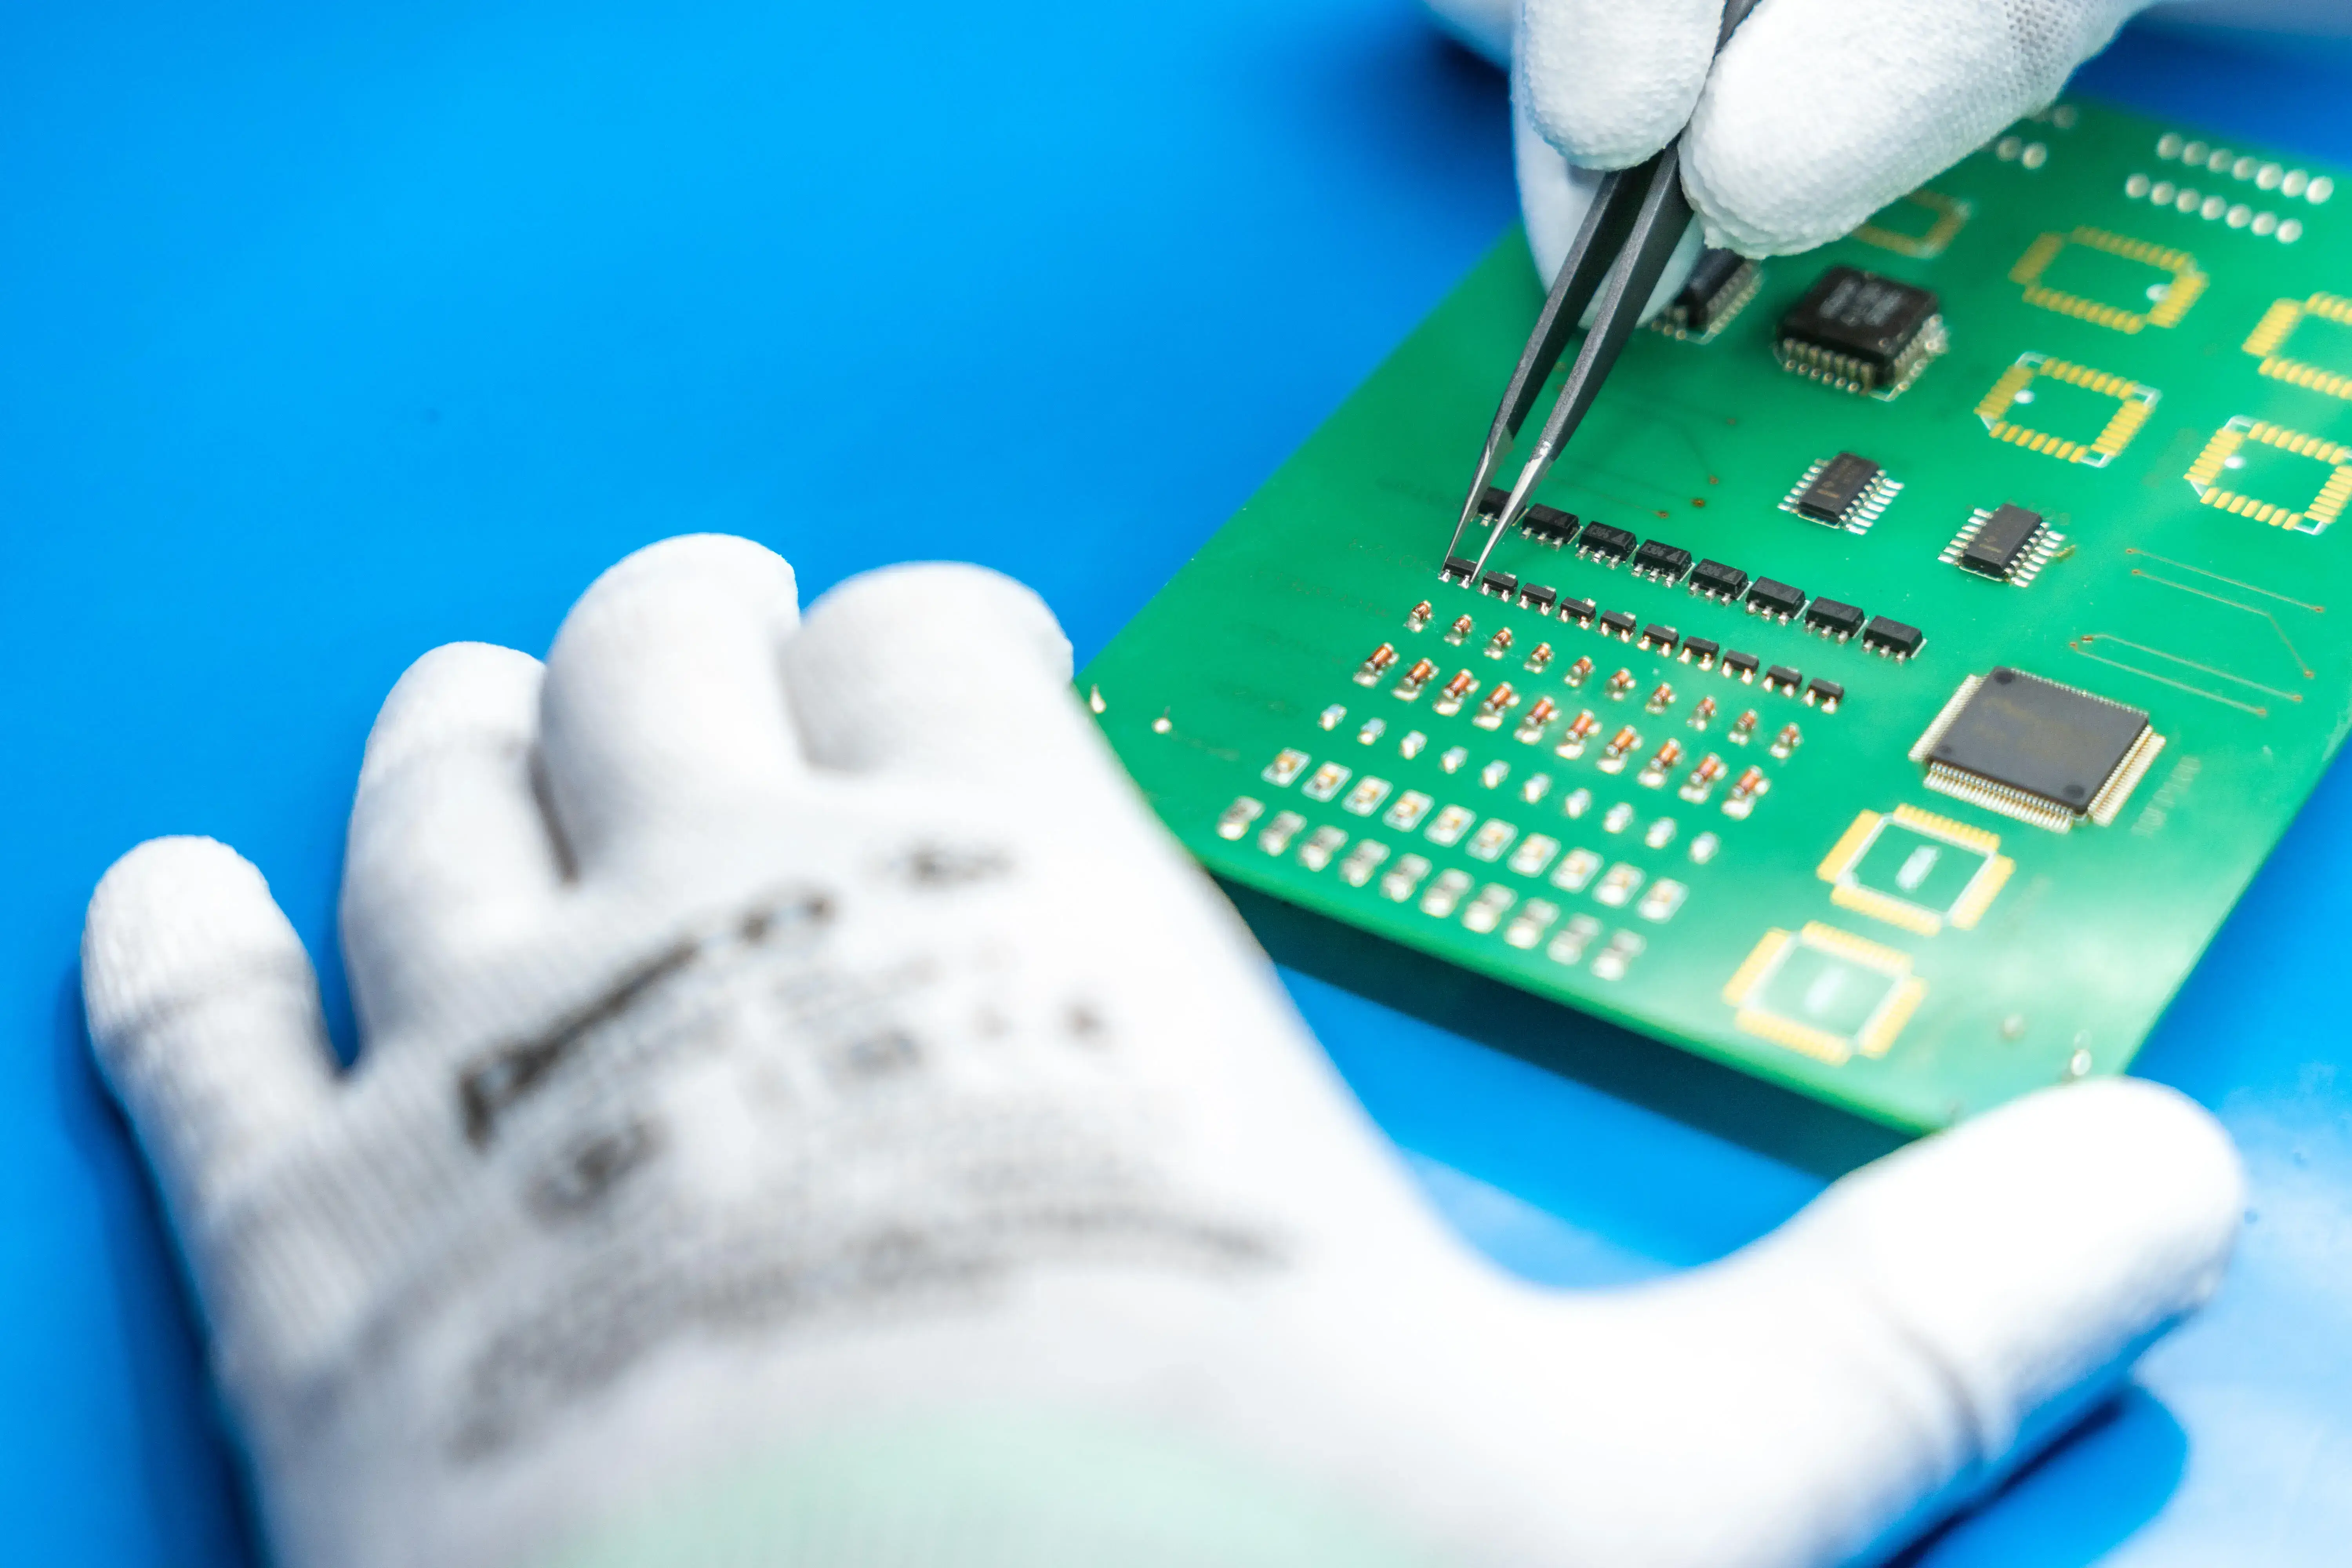
W laboratoriach stosuje się dwa modele, które jasno pokazują rzeczywisty poziom zagrożeń i napięcia wystarczające do uszkodzenia elementu:
- HBM (Human Body Model) odwzorowuje napięcie, jakie może wprowadzić do układu ciało operatora; już kilkanaście woltów bywa wystarczające, aby naruszyć strukturę komponentu.
- CDM (Charged Device Model) prezentuje napięcie zgromadzone bezpośrednio na samym komponencie; bardzo krótkie impulsy o wartościach kilkudziesięciu–kilkuset woltów mogą doprowadzić do przebicia jego delikatnych warstw półprzewodnikowych.
Wniosek z tych modeli jest prosty: to, że nie widzimy iskry i nie czujemy wyładowania, wcale nie oznacza, że układ jest bezpieczny. Próg zniszczenia elektroniki jest wielokrotnie niższy niż próg ludzkiego odczucia – dlatego ochrona przed ESD musi opierać się na procedurach i dobrze zaprojektowanym środowisku pracy, a nie na subiektywnym wrażeniu operatora.
Przykłady uszkodzeń i jak je diagnozować
W praktyce serwisowej oraz podczas prototypowania najczęściej powtarzają się dwa scenariusze uszkodzeń ESD:
- Uszkodzenie natychmiastowe w którym układ nie uruchamia się po montażu, na liniach sygnałowych pojawiają się zwarcia lub nienaturalne poziomy sygnałów, a pobór prądu spoczynkowego jest wyraźnie podwyższony.
- Uszkodzenie utajone, w którym widoczna jest niestabilna praca mikrokontrolera – na przykład losowe restarty lub błędy komunikacji; może pojawić się również wzrost prądów upływu po wygrzaniu komponentu, stopniowe pogorszenie parametrów działania oraz incydentalne błędy ustępujące dopiero po wymianie elementu na nowy egzemplarz.
Najpewniejszą metodą diagnozy jest porównanie zachowania podejrzanego modułu z egzemplarzem wzorcowym. Proces ten obejmuje pomiar prądów, analizę sygnałów na oscyloskopie, a w trudniejszych przypadkach także inspekcję rentgenowską lub szybki podgląd termowizyjny. Drobne nadtopienia, odbarwienia, lokalne hot-spoty czy nieregularności w strukturze elementu mogą wskazywać na wcześniejsze obciążenie ESD – szczególnie wtedy, gdy towarzyszą im naruszenia zasad EPA na stanowisku pracy.
Podstawowe elementy zabezpieczeń ESD na stanowisku roboczym
Skuteczna ochrona przed ESD to zawsze system naczyń połączonych, który opiera się na spójnym układzie, w którym operator, blat roboczy, podłoga i uziemienie współpracują jako jeden obwód. Dzięki takiemu połączeniu ładunek może rozpraszać się w kontrolowany sposób, zamiast szukać najkrótszej drogi przez strukturę układu scalonego. Dobrze przygotowane stanowisko nie polega zatem tylko na „założeniu opaski”, ale na połączeniu kilku elementów, które wzajemnie się uzupełniają i stabilizują warunki pracy.
W praktyce o bezpieczeństwie decydują trzy podstawowe komponenty:
- opaska nadgarstkowa,
- mata ESD,
- podłoga oraz obuwie rozpraszające ładunki.
Opaska antystatyczna, mata ESD, podłoga uziemiona
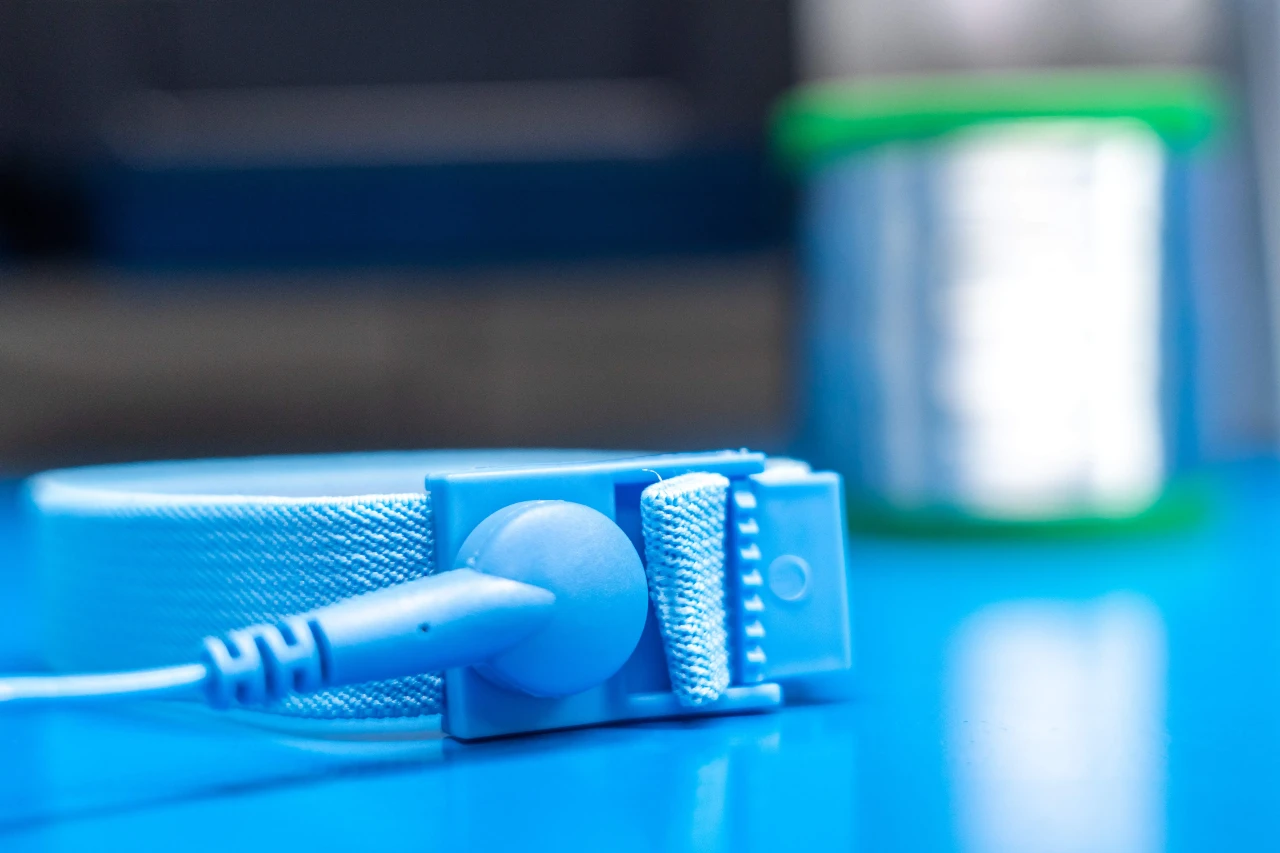
Opaska antystatyczna to pierwszy element tej układanki. Wbrew pozorom nie chodzi wyłącznie o jej założenie, lecz o zapewnienie stałego kontaktu i właściwego toru rozpraszania ładunków. Dobrze dopasowana opaska antystatyczna, noszona bezpośrednio na skórze, stabilizuje potencjał operatora w czasie rzeczywistym. To szczególnie ważne, ponieważ podczas pracy z narzędziami, podawania płytek czy nawet zwykłego ruchu ramienia powstają niewielkie ładunki, które bez uziemienia nie mają gdzie „uciec”. Opaska zapewnia im bezpieczną drogę, pod warunkiem, że jej przewód jest podłączony do tego samego punktu wspólnego uziemienia co reszta stanowiska. Warto też pamiętać, że sprawna opaska daje powtarzalną ochronę.
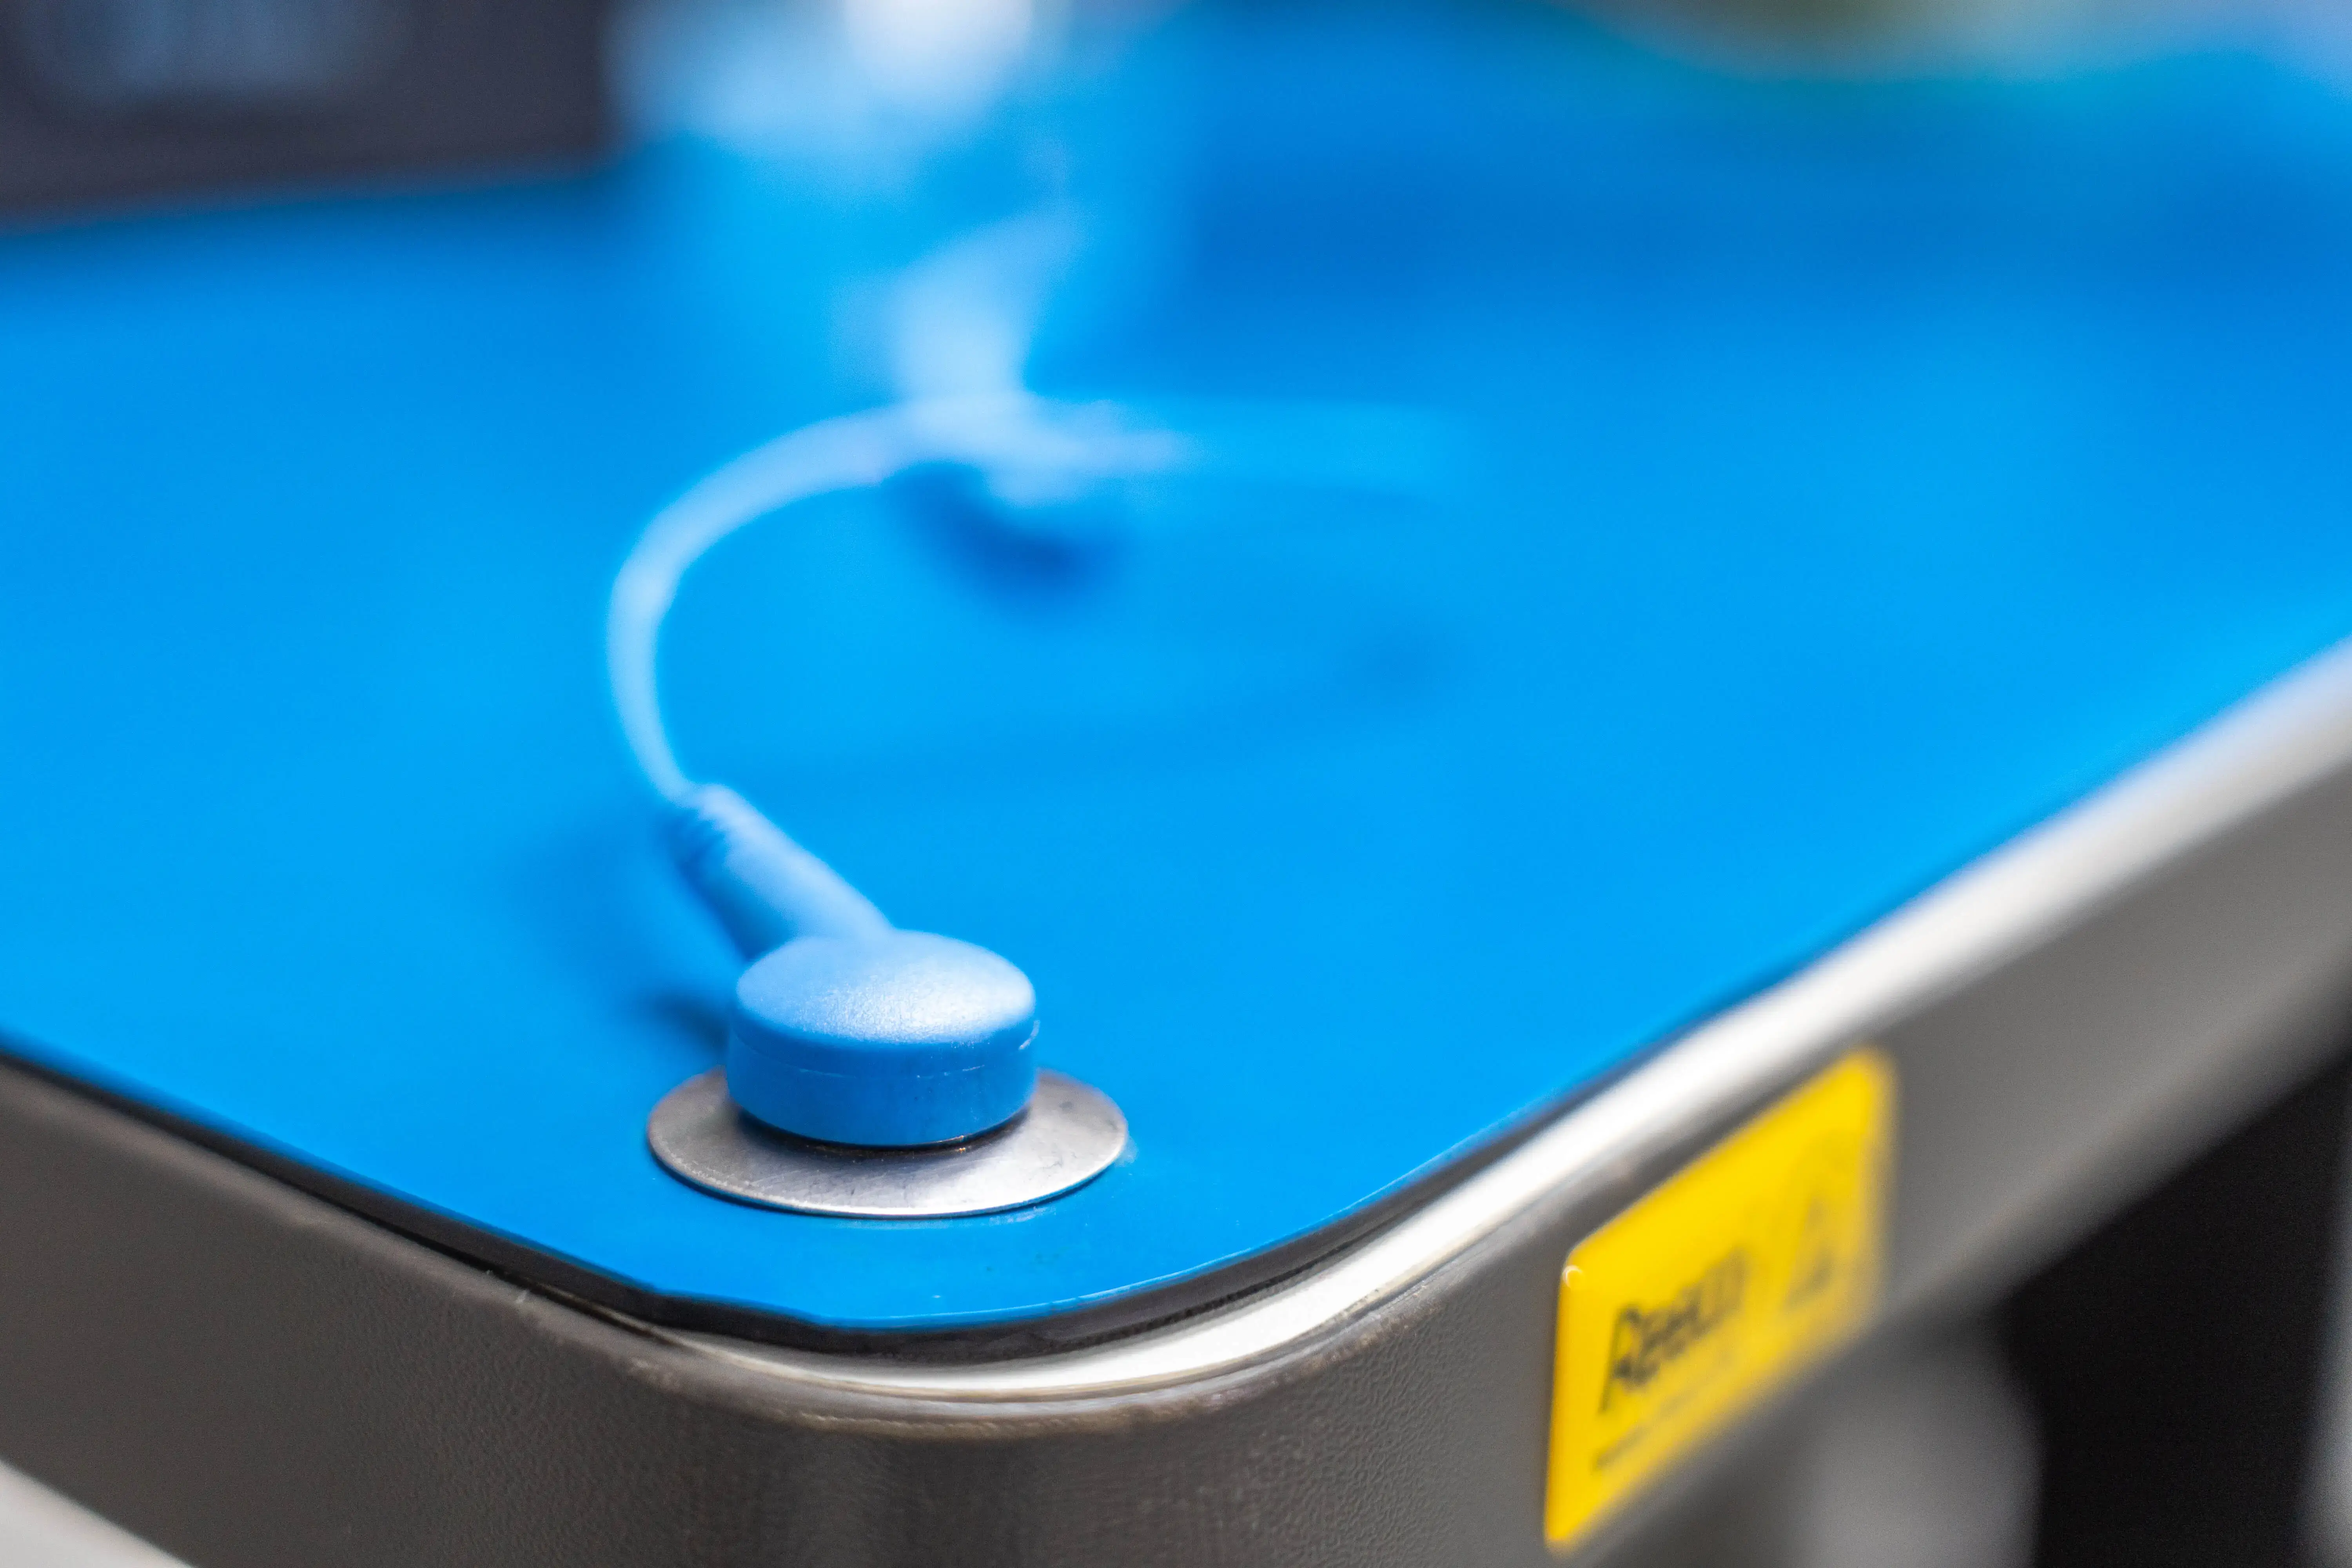
Mata ESD pełni inną funkcję. Jej zadaniem jest stabilizowanie potencjału wszystkich przedmiotów, które dotykają blatu – od płytek PCB po pęsety, podajniki czy inne akcesoria warsztatowe. Mata ESD nie ma szybko przewodzić prądu, lecz równomiernie rozpraszać ładunki. Z tego powodu materiały „twardo przewodzące” nie sprawdzają się w tej roli. Kluczowe jest także jej prawidłowe podłączenie. Mata musi być połączona z tym samym punkcie odniesienia co opaska antystatyczna - przeciwnym razie powstaną dwa różne potencjały, czyli dokładnie to, czego chcemy uniknąć. Jej skuteczność najlepiej widać wtedy, gdy na blacie pojawia się więcej akcesoriów. Bez maty każdy z nich staje się osobnym, naładowanym punktem. Z matą – ich potencjały są stopniowo i przewidywalnie wyrównywane.
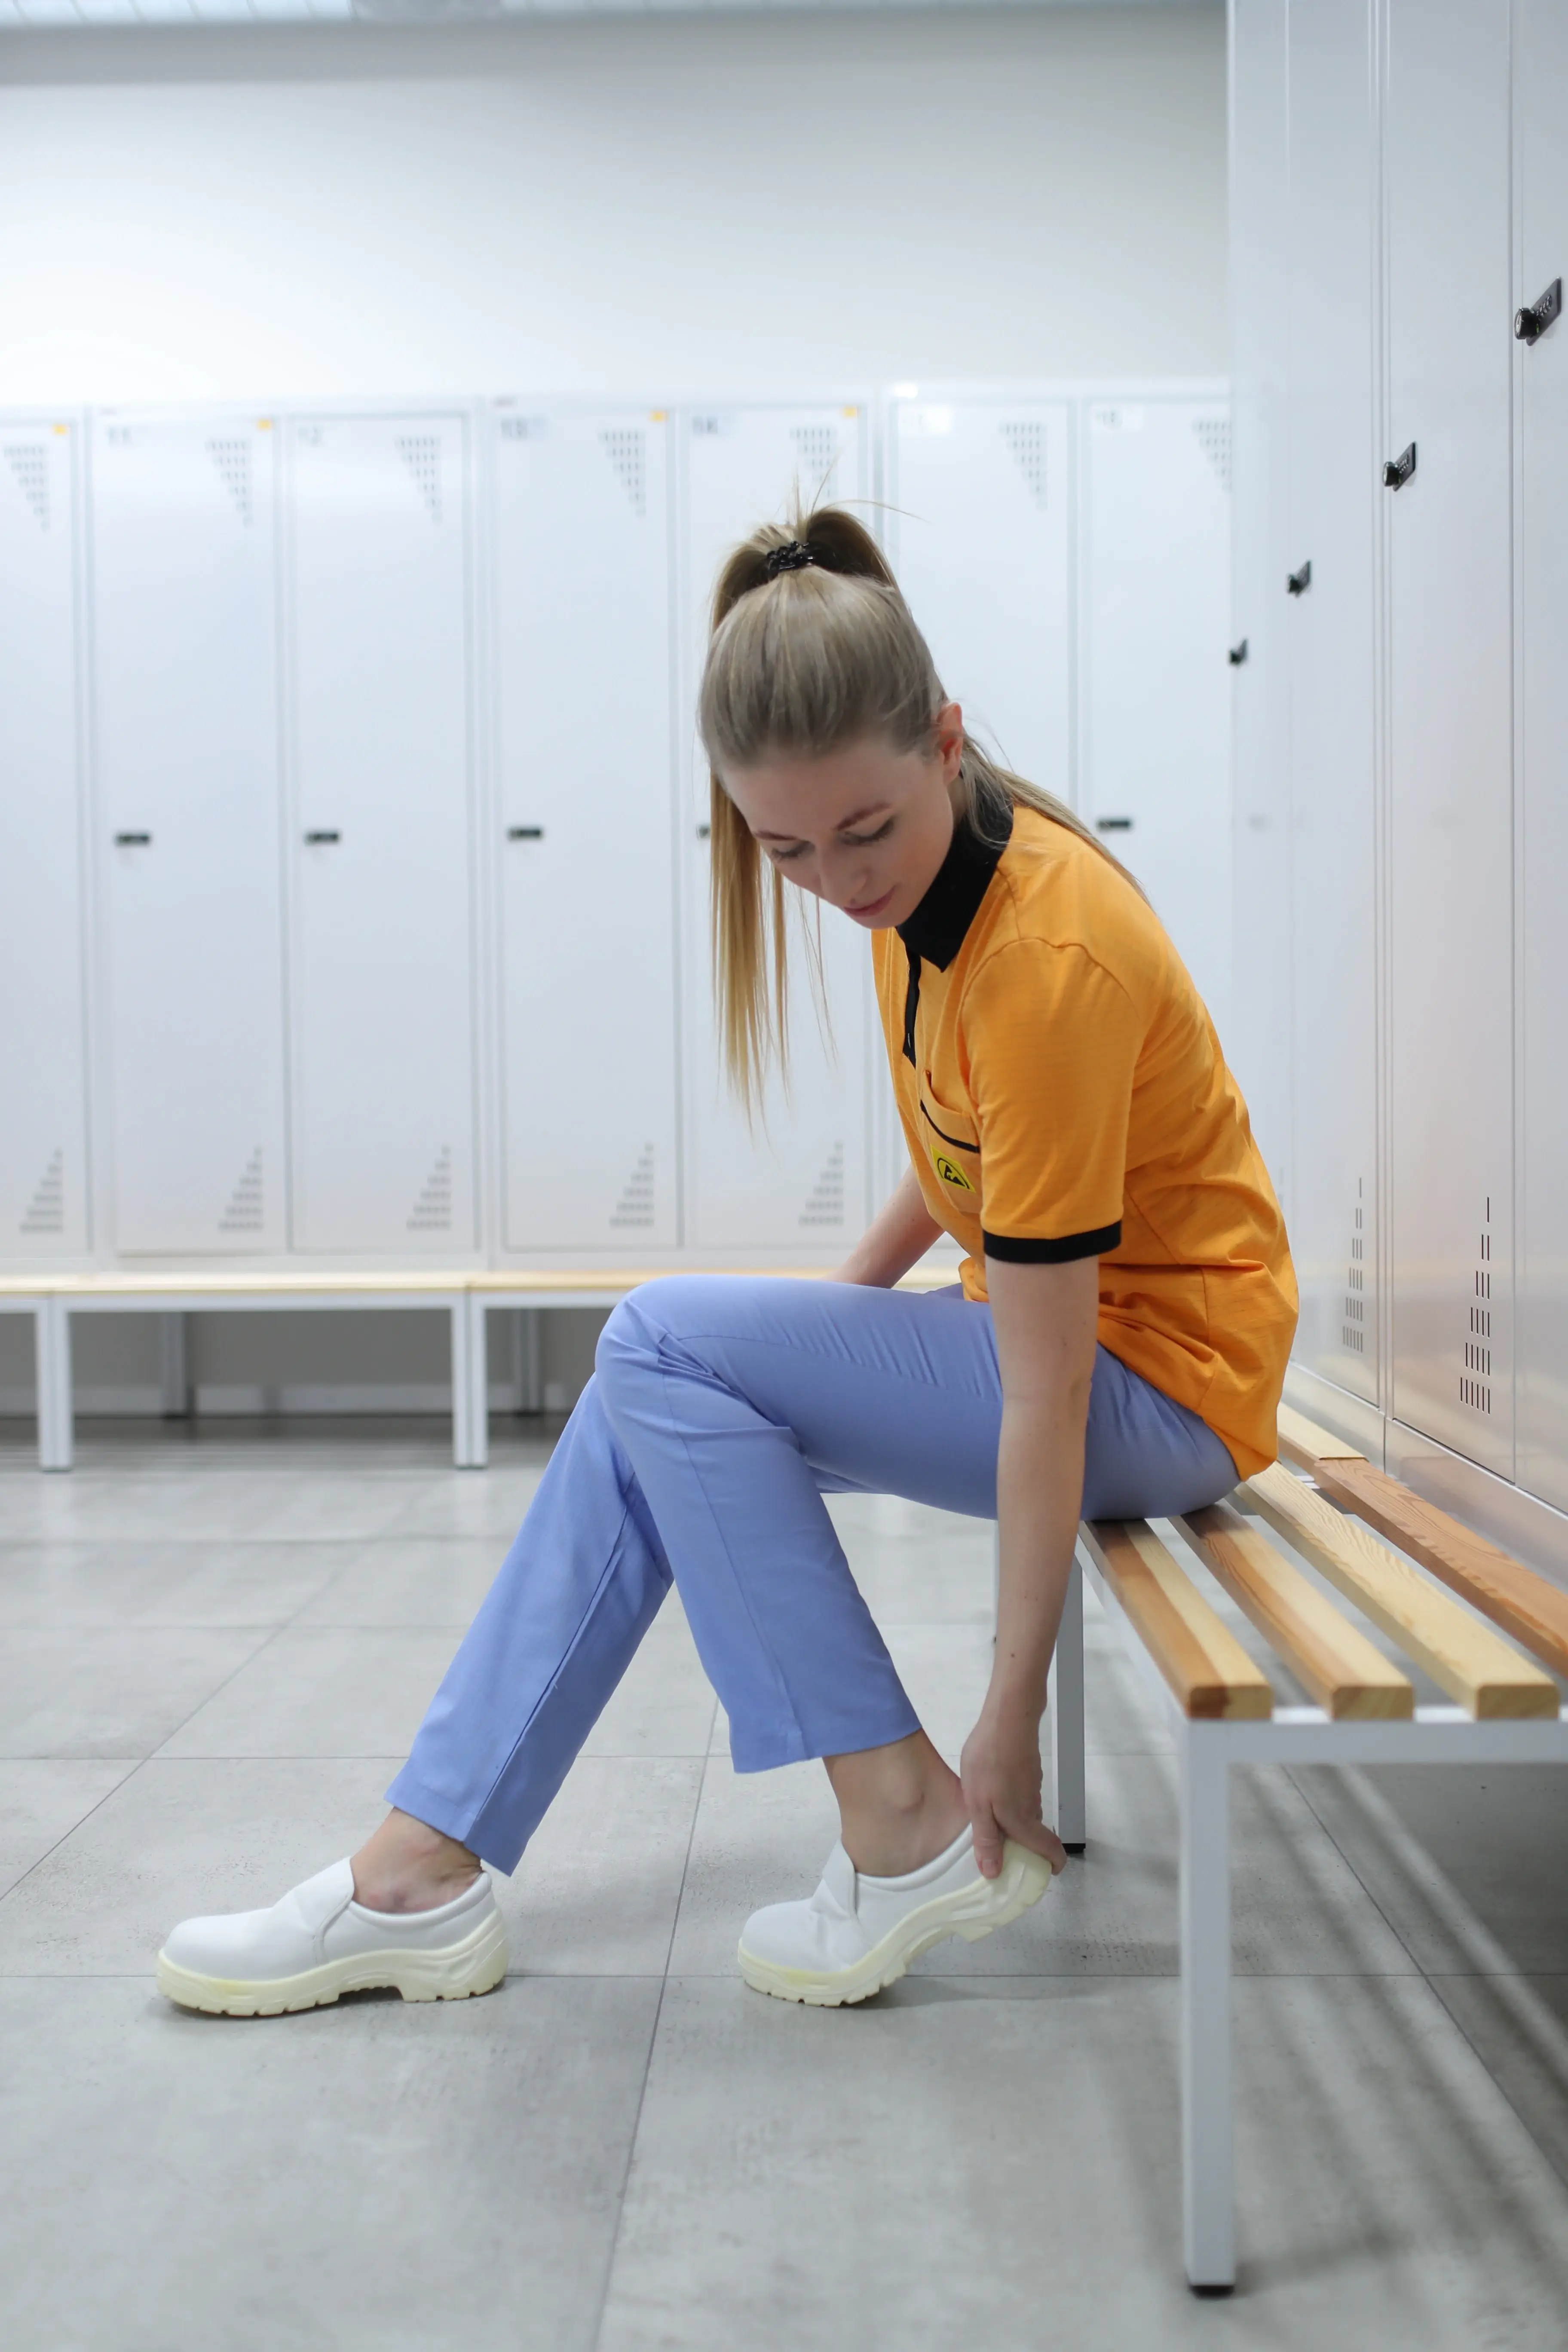
Podłoga ESD i obuwie przewodzące domykają cały układ, choć wciąż bywają traktowane jako wyposażenie opcjonalne. Tymczasem w warsztatach, gdzie operator przemieszcza się między stanowiskami, przenosi płytki lub pracuje przy większych modułach, kontakt z podłogą decyduje o realnej ciągłości ochrony. Podłoga o właściwościach rozpraszających, połączona z jednym punktem odniesienia, gwarantuje stabilny tor uziemienia również podczas ruchu. Właściwe obuwie lub paski piętowe nie zastępują opaski nadgarstkowej, lecz wspierają jej działanie – zwłaszcza wtedy, gdy operator pracuje na stojąco lub często się przemieszcza.
Najważniejszy jest jednak jeden punkt odniesienia. Jeśli opaska trafia do jednego gniazda, mata do drugiego, a podłoga do trzeciego, system zamiast wyrównywać potencjały, zaczyna je różnicować. Całość systemu musi zatem schodzić się do jednego punktu, a dopiero ten punkt powinien być połączony z instalacją uziemiającą obiektu. To pozornie drobna zmiana w okablowaniu, ale w praktyce daje ogromną różnicę w bezpieczeństwie pracy z komponentami SMD.
Sprawdzenie rezystancji ścieżki uziemiającej
Nawet najlepiej wyposażone stanowisko traci sens w chwili, gdy przestaje skutecznie odprowadzać ładunek. Problem polega na tym, że nie widać tego gołym okiem. Mata wygląda na sprawną, opaska jest założona, przewód pozostaje w gnieździe, a mimo to układy zaczynają zachowywać się nietypowo: rosną prądy spoczynkowe, pojawiają się błędy komunikacji, a niektóre moduły wymagają ponownego montażu. Właśnie dlatego regularne sprawdzanie ścieżki uziemiającej jest najprostszą metodą, by upewnić się, że system ESD naprawdę działa – a nie tylko sprawia takie wrażenie.
W codziennej praktyce kontrola opiera się na kilku szybkich czynnościach:
- Test opaski nadgarstkowej – Tester opasek daje natychmiastowy wynik „pass/fail”. Jeśli pomiar jest niestabilny, przyczyną bywa zwykle słaby kontakt ze skórą, zużyty przewód spiralny lub uszkodzone gniazdo punktu wspólnego uziemienia.
- Pomiar rezystancji maty do uziemienia – Mata rozpraszająca powinna mieścić się w zakresie megomów. Najważniejsza jest powtarzalność - skoki wartości o rząd wielkości wskazują najczęściej na uszkodzony przewód, poluzowany zatrzask albo brak rezystora ochronnego w torze.
- Test podłogi i obuwia ESD – Na stanowiskach, gdzie operator pracuje na stojąco lub dużo się przemieszcza, ciągłość ścieżki operator–obuwie–podłoga–uziemienie jest tak samo ważna jak opaska. Niewielka przerwa w kontakcie potrafi przekreślić działanie całej ochrony.
- Przegląd połączeń do wspólnego uziemienia – To prosty, ale kluczowy krok, w którym należy odpowiedzieć sobie na podstawowe pytania: Czy przewody nie są nadłamane? Czy zaciski dobrze siedzą? I przede wszystkim - czy rezystor 1 MΩ rzeczywiście znajduje się w torze uziemienia? Większość problemów ESD zaczyna się właśnie tutaj.
Takie sprawdzenie zajmuje kilka minut, a pozwala wyłapać usterki zanim przerodzą się w problemy z komponentami. Gdy rezystancja jest w normie, a połączenia stabilne, ładunki faktycznie rozpraszają się tam, gdzie powinny, właśnie wtedy ochrona ESD działa w pełni.
Jak wdrożyć system EPA w małym serwisie lub warsztacie?
W niewielkich serwisach i warsztatach ochrona przed ESD powinna być przede wszystkim praktyczna. Nie chodzi o rozbudowane procedury, lecz o stworzenie miejsca, w którym każdy element - od maty po opaskę i opakowania - działa na korzyść komponentów. Dobrze zaprojektowana, mała strefa EPA musi być przewidywalna, prosta do utrzymania i odporna na nawyki operatorów, które najczęściej prowadzą do przypadkowych uszkodzeń.
W praktyce wdrożenie takiego systemu zaczyna się od wydzielenia jednego, konkretnego obszaru pracy: blatu roboczego, podłogi oraz przestrzeni dla płytek i narzędzi. To właśnie ten fragment warsztatu staje się strefą, w której ładunki elektrostatyczne nie pojawiają się przypadkiem, a jeśli już powstaną, są natychmiast rozpraszane bezpieczną drogą do wspólnego punktu uziemienia.
Dalsze działania można oprzeć na trzech fundamentach:
- Spójność połączeń – Wszystkie elementy - opaska, mata, podłoga, stojaki, akcesoria - muszą być połączone z jednym, jasno zdefiniowanym punktem połączeniowym. Dopiero wtedy przepływ ładunku jest przewidywalny i nie powstają różnice potencjałów między poszczególnymi częściami stanowiska.
- Porządek materiałowy – W EPA nie ma miejsca na zwykłe foliowe woreczki czy plastikowe kubki odkładane na macie. Odkładamy je poza strefę, a w jej obrębie korzystamy wyłącznie z opakowań i pojemników typu ESD-safe. To najprostszy sposób, aby wyeliminować typowe naruszenia zasad ochrony.
- Stały, powtarzalny rytm pracy – Operator zakłada opaskę bezpośrednio na skórę, sprawdza ją testerem, odkłada płytki i urządzenia wyłącznie na macie, a komponenty przechowuje tylko w osłonach ESD. Gdy zasady są krótkie i jasne, działają skutecznie nawet przy dużej rotacji pracowników lub pracy na zmiany.
Tak przygotowana mini-EPA tworzy stabilne środowisko do bezpiecznej pracy z komponentami wrażliwymi. Wymaga jedynie podstawowego wyposażenia i kilku dobrych nawyków, bez konieczności dużych inwestycji czy rozbudowanych procedur.
Oznaczenia strefy EPA i kontrola dostępu
Dobrze oznaczona strefa EPA to jeden z najskuteczniejszych sposobów ochrony przed ESD. Często działa lepiej niż najbardziej rozbudowana procedura, ponieważ operator widzi wyraźne granice, szybciej rozumie obowiązujące zasady i nie musi się zastanawiać, co wolno, a czego nie. W niewielkim warsztacie oznaczenia pełnią rolę „cichego przypomnienia”, które redukuje większość naruszeń bez konieczności ciągłych kontroli.
Najważniejsze jest jasne wyznaczenie granicy strefy. W praktyce robi się to za pomocą linii na podłodze, kontrastowej taśmy lub czytelnych piktogramów ESD. Dzięki temu każdy od razu widzi, gdzie zaczyna się obszar, w którym obowiązują inne wymagania niż w pozostałej części pracowni. Takie proste rozwiązanie porządkuje przestrzeń i ułatwia codzienną pracę.

Warto również zadbać o krótką, widoczną listę zasad. Nie powinna znajdować się jednak w segregatorze, lecz na ścianie lub tuż nad stanowiskiem roboczym. Jej zadaniem jest przypominanie o rutynach, które najłatwiej zgubić podczas intensywnej pracy:
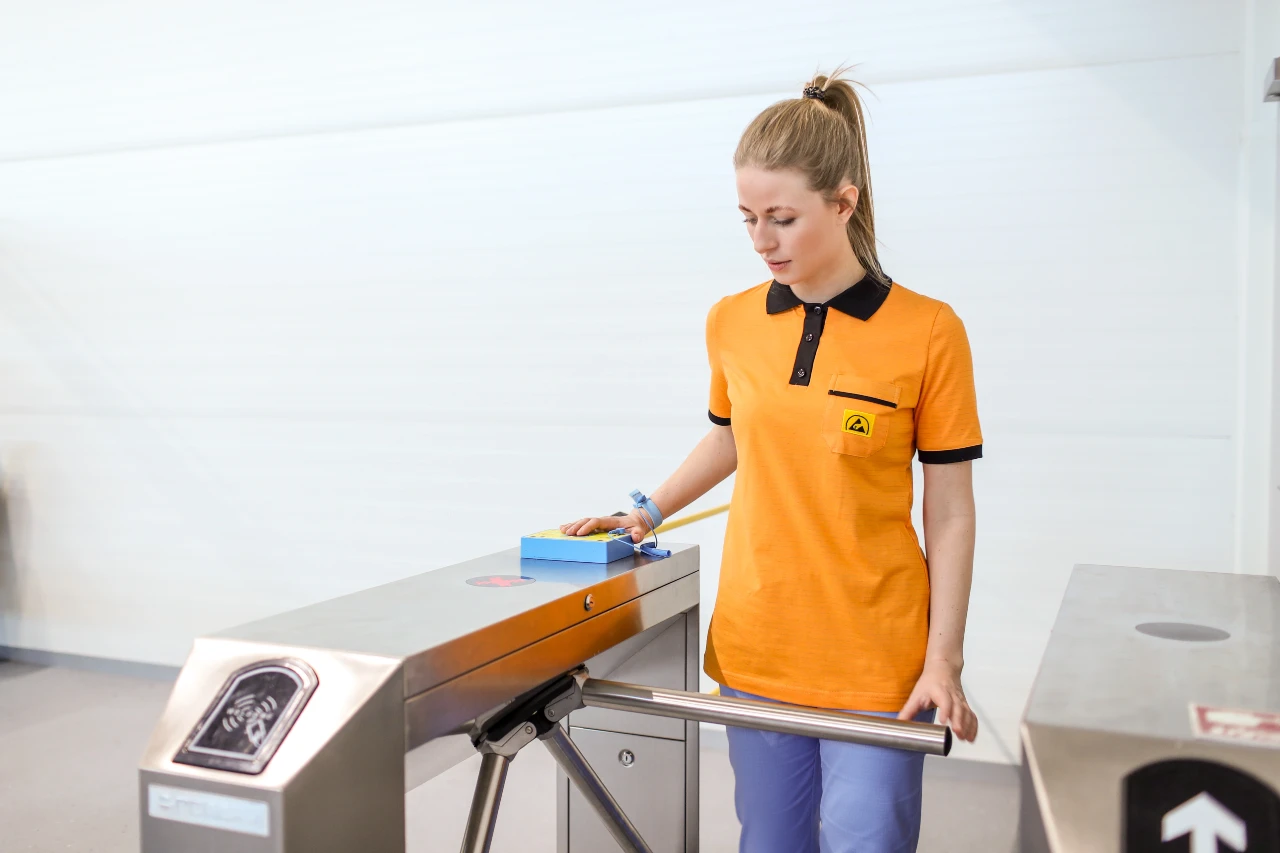
Sama kontrola wejścia do EPA także nie musi być skomplikowana. W małym warsztacie wystarczy prosty i intuicyjny układ stanowiska, w którym tester opaski nadgarstkowej i obuwia znajduje się bezpośrednio przy miejscu pracy, dzięki czemu operator może sprawdzać sprzęt na bieżąco. Dla gości wystarczy wprowadzić jasne zasady – stosowanie pasków piętowych lub wykonywanie prac pod nadzorem. Kluczowe jest również logiczne zorganizowanie przepływu materiałów między obszarem „przyjęcia”, strefą EPA i miejscem „wyjścia”, co pozwala uniknąć przypadkowego przekładania zwykłych opakowań nad wrażliwymi płytkami.
Tak zorganizowana strefa działa intuicyjnie - operator nie zastanawia się nad tym, gdzie położyć płytkę lub skąd wziąć odpowiednie opakowanie, ponieważ samo stanowisko podpowiada właściwy kierunek postępowania. To właśnie ta prostota sprawia, że nawet niewielki serwis lub warsztat mogą utrzymać wysoki poziom ochrony przed ESD i bezpiecznie pracować z nowoczesnymi komponentami SMD.
Rejestracja pomiarów i zgodność z normą IEC 61340
Praktyka pomiarowa w małej EPA sprowadza się do kilku prostych czynności wykonywanych w określonym rytmie. Norma IEC 61340 nie wymaga rozbudowanych raportów. Oczekuje przede wszystkim utrzymania spójnego środowiska pracy, wykonywania powtarzalnych pomiarów oraz potwierdzenia, że ścieżka uziemienia funkcjonuje prawidłowo.
Aby utrzymać porządek i zgodność z wymaganiami, dobrze sprawdza się krótki dziennik EPA. Kilka rubryk obejmujących datę, zakres pomiaru, wynik oraz ewentualną wykonaną korektę pozwala szybko ocenić, czy dane stanowisko działa tak samo skutecznie dziś, jak działało miesiąc temu. Dzięki temu wdrożenie normy IEC 61340 przestaje być postrzegane jako obowiązek administracyjny, a staje się naturalnym i użytecznym elementem codziennej, bezpiecznej pracy z elektroniką.
Podsumowanie
Bezpieczna praca z elektroniką wrażliwą na ESD to przede wszystkim praca ze zjawiskiem, którego nie widać. Ładunki elektrostatyczne gromadzą się na skórze, ubraniu, narzędziach i opakowaniach, a pojedyncze, niewyczuwalne dla człowieka wyładowanie wystarczy, aby nadwyrężyć delikatną strukturę układu scalonego. Skutki takiego impulsu często nie są natychmiast oczywiste. Moduł przechodzi testy, działa poprawnie, lecz po pewnym czasie zaczyna ujawniać niestabilność trudną do powiązania z pierwotną przyczyną. Dlatego skuteczna ochrona przed ESD zaczyna się nie od jednego elementu wyposażenia, ale od dobrze przygotowanego środowiska, które działa przewidywalnie – dzień po dniu i zmiana po zmianie.
Poradnik opublikowano 15 grudnia 2025